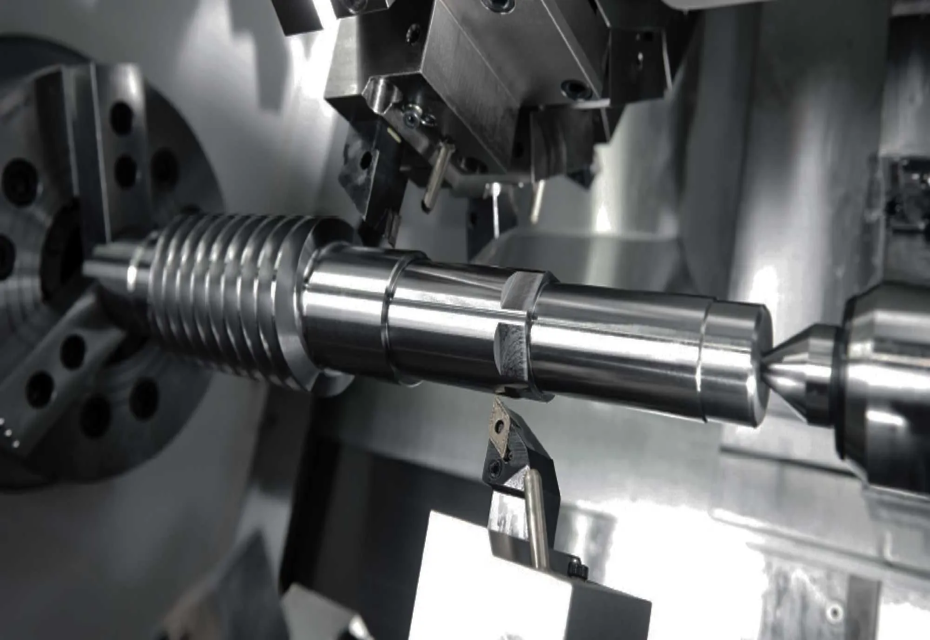
Ve špičkovém výrobním sektoru je CNC soustružení hlavním procesem obrábění přesných rotačních součástí, jako jsou hřídele, pouzdra a ventilové cívky. Velkoobjemová kontinuální výroba však často naráží na problémy, jako je rozměrový posun, odchylky souososti a špatná konzistence mezi dávkami.
Zatímco mnozí připisují tyto problémy nedostatečné přesnosti obráběcího stroje, ve skutečnosti jsou způsobeny třemi běžnými slepými úhly v řízení procesu. Na základě více než desetiletých zkušeností společnosti Euyik v oblasti špičkového přesného CNC soustružení rozebíráme základní příčiny těchto problémů a představujeme praktická řešení.
1. Blind Spot 1: Výměna nástrojů bez sledování opotřebení, což vede k postupnému posunu rozměrů
Při
CNC soustružení zůstává nástroj v neustálém kontaktu s obrobkem, takže opotřebení břitu je postupný proces. Bez kvantitativního řízení životnosti nástroje a monitorování procesu – spoléhání se místo toho pouze na zkušenosti operátora při výměně nástroje – je snadné narazit na scénář, kdy prvních několik desítek dílů je v toleranci, ale následující díly se postupně odchylují od specifikace. To platí zejména pro měkké materiály, jako je hliník, měď a jejich slitiny; nahromaděné hrany (BUE) vytvořené během řezání mění efektivní rozměry hran, což dále zhoršuje rozměrové chyby a kolísání kvality povrchu.
K vyřešení tohoto problému je klíčem přejít od přístupu „nahradit při rozbití“ k „systematické kontrole“:
Materiálově specifické přizpůsobení nástrojů: Přizpůsobte třídy nástrojů a povlaky odolné proti opotřebení konkrétním materiálům – jako jsou hliníkové slitiny, nerezová ocel, titanové slitiny a slitiny mědi – pro prodloužení doby stabilního řezání u zdroje;
Kvantitativní řízení životnosti nástroje: Přednastavené prahové hodnoty životnosti obrábění pro jednotlivé nástroje založené na vlastnostech součásti a řezných parametrech, vyžadující výměnu nástroje, jakmile je dosaženo limitu, aby se zabránilo tomu, že nástroje zůstanou v provozu po jejich optimální životnosti;
Dynamické monitorování trendů procesu: Sledujte kritické rozměrové změny pomocí Statistical Process Control (SPC); identifikujte trendy posunu, abyste proaktivně upravovali offsety nástroje, a tím zachytili anomálie dříve, než díly překročí toleranci.
2. Blind Spot 2: Nesprávné vyrovnání vztažných bodů upnutí obrobku při více operacích, což vede ke ztrátě kontroly nad geometrickými tolerancemi
Mnoho CNC soustružených dílů má složité geometrie – jako jsou čelní otvory, drážky pro pero a nepravidelné montážní body – které vyžadují více fází obrábění nebo dokonce přenosy na frézky. Při každém upnutí dochází k odchylkám polohy; protože chyby se hromadí během více přenosů, konečná součást často nesplňuje požadavky na geometrickou toleranci, jako je souosost a polohová přesnost. Kromě toho jsou tenkostěnná pouzdra a štíhlé součásti hřídele náchylné k elastické deformaci způsobené nadměrnou upínací silou; po dokončení obrábění a následném odpružení se jejich rozměry často nacházejí mimo toleranční meze.
Klíč k vyřešení těchto problémů spočívá v minimalizaci počtu upínacích operací a sjednocení vztažných bodů obrábění:
Konsolidace procesu a výroba s jedním nastavením: Pro malé přesné hřídele a čepy se používá soustružení s posuvným vřeteníkem švýcarského typu, které umožňuje dokončení všech operací – jako je soustružení, frézování drážek, vrtání a závitování – v jediném cyklu posuvu. U dílů se složitými prvky čelní plochy se soustružnicko-frézovací kompozitní obrábění používá k dokončení všech rotačních prvků a prvků čelních ploch v jednom nastavení, čímž se eliminují chyby základů způsobené přenosem součástí mezi více procesy u zdroje.
Standardizace celého upínacího procesu: Kalibrace upínacího přípravku a ověření vztažného bodu jsou dokončeny před sériovou výrobou. Sériová výroba začne až poté, co první výrobek projde celorozměrovou kontrolou a potvrdí se, že všechny geometrické a polohové tolerance jsou v rámci specifikací. Pro díly náchylné k deformaci je přijata strategie odstupňované upínací síly: radiální upínací síla je snížena během dokončovací fáze, zatímco axiální pomocná podpora je využívána k minimalizaci elastické deformace.
3. Blind Spot 3: Nedostatek dynamické kompenzace tepelné deformace, což vede k nepravidelným rozměrovým fluktuacím
Po nepřetržitém provozu CNC soustruhu se vřeteno a vodicí šrouby tepelně prodlužují v důsledku třecího tepla; současně kontinuální akumulace řezného tepla v obrobku způsobuje tepelnou expanzi a kontrakci. Pokud obrábění probíhá pouze s použitím počátečních parametrů nastavení nástroje, vznikají značné rozměrové nesrovnalosti mezi díly vyrobenými po jedné hodině provozu a díly vyrobenými po čtyřech hodinách. Protože tyto fluktuace postrádají předvídatelný vzorec, je obtížné je korigovat pomocí jediného parametru.
I když tyto chyby nelze zcela odstranit, jejich dopad lze výrazně zmírnit pomocí dynamických kontrolních opatření:
Preventivní kontrola teploty a zahřívání zařízení: Přesné soustružnické operace se provádějí v dílnách s řízenou teplotou. Po spuštění se provádí standardní zahřívací procedura a vysoce přesné obrábění začíná až poté, co se tepelný stav zařízení stabilizuje.
Aktivní řízení řezného tepla: Pro nepřetržité odvádění tepla z řezné zóny se používají vhodné chladicí a mazací systémy, čímž se snižuje velikost tepelné roztažnosti v obrobku.
Periodická dynamická kalibrace: Během dlouhodobé výroby jsou klíčové rozměry namátkově kontrolovány v pevných intervalech. Parametry kompenzace nástroje se upravují synchronizovaně s kolísáním teploty zařízení tak, aby dynamicky kompenzovaly rozměrové odchylky způsobené tepelnou deformací.
4. End-to-End smyčka kontroly kvality: Zajištění základní linie pro přesnost šarže
Dosažení stability dávek při CNC soustružení vyžaduje mnohem více než jen optimalizaci izolovaných procesních kroků; vyžaduje systematickou kontrolu v celém pracovním postupu. Euyik přísně dodržuje normy řízení kvality EN9100 a ISO9001, čímž vytváří komplexní řetězec kontroly kvality:
Vstupní fáze materiálu: Ověření jakosti materiálu a certifikace pro každou šarži, aby byla zajištěna úplná sledovatelnost a zabránilo se chybám při obrábění způsobeným kolísáním vlastností materiálu;
In-Process Fáze: Přísné prosazování protokolu First Article Inspection (FAI), provádění plánovaných inspekcí Critical-to-Quality (CTQ) funkcí a monitorování stability procesu v reálném čase;
Finální fáze inspekce: Provedení úplného ověření specifikací GD&T (Geometric Dimensioning and Tolerancing) pomocí souřadnicových měřicích strojů (CMM) a poskytnutí kompletních inspekčních zpráv a dokumentace sledovatelnosti s každou šarží, aby byly splněny požadavky na shodu v high-end sektorech, jako je letecký průmysl a železniční doprava.
5. Závěr
Zajištění přesnosti při velkoobjemovém CNC soustružení závisí méně na jmenovité přesnosti obráběcího stroje a více na systematickém řízení proměnných, jako je opotřebení nástroje, reference upínání obrobku a tepelná deformace. Pouze tím, že se pod kontrolou dostane každý potenciální zdroj změn procesu, lze dosáhnout konzistentního a dlouhodobého dodávání dávek.
Využitím schopností, které zahrnují švýcarské soustružení a soustružnické obrábění, spolu se standardizovaným systémem kontroly kvality,
Euyik zpracovává zakázky přesného soustružení pokrývající celý životní cyklus produktu – od ověření prototypu až po stabilní sériovou výrobu – a zajišťuje rozměrovou konzistenci a provozní spolehlivost napříč různými šaržemi dílů.