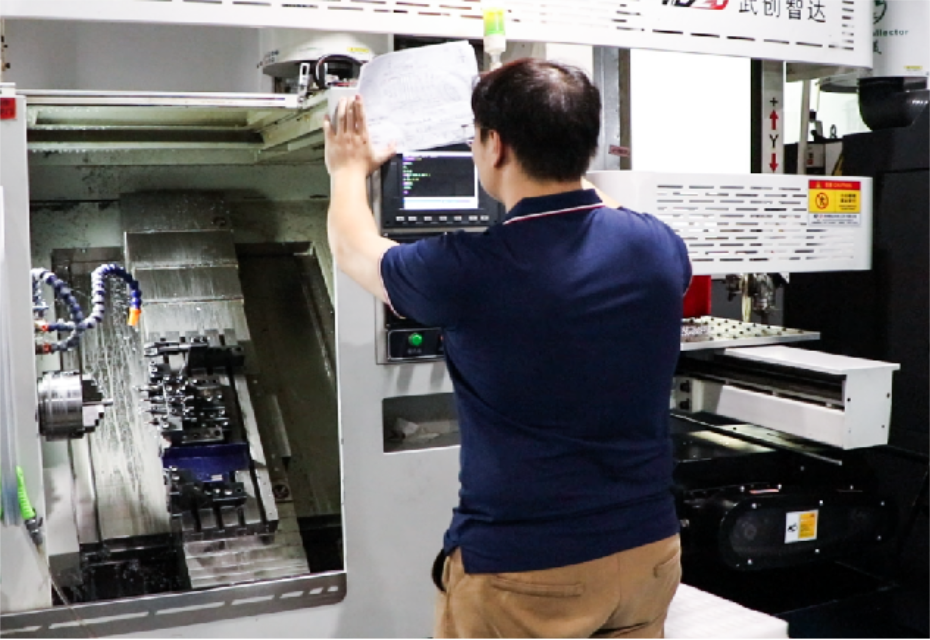
Díky svému vysokému poměru pevnosti k hmotnosti, vynikající tepelné vodivosti a přirozené odolnosti proti korozi jsou hliníkové slitiny primárním materiálem pro výrobu přesných součástí ve špičkových výrobních odvětvích, jako je letecký průmysl, optoelektronické komunikace a průmyslová automatizace.
Přesné soustružení je obvykle hlavním procesem obrábění rotačních hliníkových dílů, jako jsou pouzdra, těla ventilů a konektory. Tento článek se zaměřuje na praktickou realizaci přesného soustružení hliníkových součástí. Na základě více než desetiletých zkušeností společnosti Euyik v oblasti špičkového přesného obrábění hliníku systematicky rozebíráme praktické přístupy – pokrýváme vše od materiálových charakteristik a řízení procesu až po ověřování kvality.
1. Dvě hlavní výzvy v přesném soustružení hliníkových dílů
Problémy s přesností, s nimiž se setkáváme při soustružení hliníku, pramení především z rozporu mezi vlastnostmi materiálu a požadavky na vysokou přesnost; to je také primární důvod špatné konzistence během hromadné výroby.
(1) Měkký a lepivý materiál náchylný k tvorbě Built-Up Edge (BUE).
Slitiny hliníku jsou vysoce tažné a během řezání podléhají značné deformaci. Při nízkých až středních řezných rychlostech třísky snadno ulpívají na řezné hraně a vytvářejí nahromaděnou hranu (BUE). Toto BUE se opakovaně odlamuje a reformuje, poškrábe povrch obrobku a zhoršuje drsnost povrchu. Posouvá také účinnou polohu řezné hrany, což vede k rozměrovým chybám – problém zvláště kritický pro vysoce lesklé styčné povrchy a přesné těsnící povrchy.
(2) Vysoký koeficient tepelné roztažnosti a riziko deformace při obrábění
Koeficient tepelné roztažnosti hliníkové slitiny je přibližně dvojnásobný než u oceli. Akumulace tepla během řezání způsobuje roztahování obrobku; při ochlazování a smršťování rozměry často přesahují toleranční meze. U tenkostěnných objímek a štíhlých hřídelí může nerovnoměrný ohřev vést k odchylkám v kruhovitosti a souososti. Posuny nulových bodů mezi jednotlivými fázemi obrábění a pružná deformace způsobená upnutím mohou dále zesilovat chyby přesnosti.
2. Přesné sladění řezných nástrojů a parametrů
Řezné nástroje a parametry tvoří základ přesného soustružení; cílená optimalizace založená na specifických vlastnostech hliníku je nezbytná pro řízení kvality řezu u zdroje.
(1) Výběr nástroje pro obrábění hliníku
Pro dokončovací fázi jsou preferovány nástroje PCD (polykrystalický diamant); konstrukce s velkými úhly čela a ostrými břity výrazně snižují řezné síly a zásadně zabraňují tvorbě nánosů hran (BUE). Pro vysoce pevné slitiny leteckého hliníku, jako je 7075, lze vybrat nástroje z tvrdokovu s vysokou tvrdostí se specializovanými povlaky pro obrábění hliníku, aby se vyrovnala životnost nástroje a kvalita povrchové úpravy. Řezné hrany musí zůstat ostré a bez třísek, aby se zabránilo tomu, že tupé hrany nestlačí obrobek a nezpůsobí deformaci.
(2) Přesná kontrola řezných parametrů
Je přijata základní strategie „vysoká rychlost, nízký posuv a vrstvené řezání“: vysoké řezné rychlosti jsou udržovány během dokončování, rychlosti posuvu jsou jemně řízeny na základě cílové drsnosti povrchu a hloubka řezu je udržována v rozsahu 0,1–0,5 mm. Vrstvené průchody zajišťují rovnoměrný úběr materiálu, zachovávají efektivitu obrábění a zároveň minimalizují akumulaci tepla na jeden průchod a snižují riziko tepelné deformace.
(3) Integrovaná řešení chlazení a mazání
Chladicí a mazací systémy přizpůsobené pro obrábění hliníku se používají k nepřetržitému odplavování třísek a odvodu tepla. To zabraňuje třískám v opětovném rýhování povrchu obrobku, snižuje míru opotřebení nástroje a udržuje stabilitu přesnosti řezné hrany.
3. Koordinovaná kontrola směrování procesu a uchovávání obrobku
Stabilita přesnosti soustružení hliníkových součástí závisí ze 70 % na počátečním návrhu procesu. Strategie uchycení práce jsou plánovány souběžně jako hlavní kontrolní body na trase; pouze prostřednictvím této koordinace mohou být eliminovány posuny vztažných bodů a deformace obrábění u zdroje.
(1) Integrovaný procesní návrh pro minimalizaci chyb referenčních bodů během přenosů
Procesní trasy jsou navrženy na principu „jednotného nastavení, víceoperační tváření“: soustružení s posuvným vřeteníkem švýcarského typu se používá pro přesné hřídele malého průměru, kompletační soustružení, frézování drážek, vrtání a závitování v jediném cyklu posuvu; soustružnicko-frézovací kompozitní obrábění se používá pro součásti se složitými vlastnostmi čelní plochy, což umožňuje současné soustružení vnějšího soustružení a obrábění čelních otvorů v jednom nastavení; a 5osé simultánní obrábění se používá k doplnění operací pro díly s nepravidelně zakřivenými povrchy.
(2) Vrstvená sekvence obrábění přizpůsobená vrstveným upínacím strategiím
Je přijata postupnost vrstveného zpracování – zahrnující hrubovací obrábění, odlehčení pnutí, polodokončování a dokončování – doprovázená různými ovládacími prvky upínání: během hrubého obrábění se používá vysoká upínací síla pro rychlé odstranění materiálu, po kterém následuje krok odlehčení po ponechání jednotného přídavku na dokončovací soustružení, aby se uvolnilo vnitřní pnutí materiálu; polodokončování koriguje odchylky vztažných bodů; při dokončování se snižuje upínací síla a axiální pomocná podpora nahrazuje radiální upínání, aby se minimalizovala pružná deformace hliníkových dílů. Současně se pro jednoprůchodové tváření používá přístup "malá hloubka řezu/parametr vysokého lesku" pro řízení rozměrového smrštění způsobeného teplem při řezání.
(3) Jednotné vztažné body v celém procesním řetězci a standardizované polohování
Princip „třícestné unifikace“ – Datum návrhu = Datum obrábění = Datum kontroly – je přísně vynucován v celém procesním řetězci. Jakmile je povrch základního procesu obroben, všechny následující operace využívají tento stejný základ pro polohování, čímž se vyhnete svévolným změnám upínacích bodů. Pro malosériovou výrobu se číselníkové indikátory používají k vyrovnání a kontrole házivosti každého dílu; pro hromadnou výrobu zajišťují specializované přípravky s polohovacími kolíky stabilní, ovladatelnou opakovatelnost a eliminují chyby spojené s ručním upínáním.
(4) Včasný zásah DFM k preventivnímu zmírnění rizik
Na počátku projektu se provádějí revize Design for Manufacturability (DFM), které posuzují proveditelnost upnutí spolu s plánováním procesu. Doporučení zahrnují začlenění vyhrazených upínacích jazýčků a optimalizaci gradientů tloušťky stěny pro tenkostěnné nebo složité geometrie, stejně jako vyhrazení přesných přídavků pro následné povrchové úpravy, jako je eloxování. Tato opatření snižují rizika obrábění a upínání ve fázi návrhu a zároveň zkracují celkový cyklus dodávek.
4. Jednorázové následné zpracování dílů připravených k použití
Přesné soustružené hliníkové díly často vyžadují povrchovou úpravu pro zvýšení výkonu; Euyik poskytuje komplexní služby na jednom místě, čímž eliminuje potřebu koordinace zákazníků s externími prodejci. Nabízíme řadu povrchových úprav – včetně eloxování (přírodní, černý nebo tvrdý lak), pískování a niklování – pro zvýšení odolnosti proti opotřebení, odolnosti proti korozi a estetické konzistence. Kromě toho poskytujeme čištění, ochranné balení a standardizované značení, což zajišťuje, že díly jsou připraveny k okamžité montáži po dodání a šetří zákazníkům čas a náklady na komunikaci spojené s řízením více dodavatelů.
5. Typické průmyslové aplikace pro přesné soustružení hliníku
Využitím vyspělých schopností přesného soustružení a komplexního systému řízení procesu dodává Euyik vysoce kvalitní hliníkové komponenty do různých špičkových sektorů.
(1) Letectví a kosmonautika
Dodáváme přesné hřídele pro navigační zařízení, pouzdra konektorů, montážní držáky a další komponenty. Celý náš proces je v souladu s normami kvality EN9100 a poskytujeme zprávy o kontrole prvního článku (FAI) a sledovatelnost celé šarže, abychom splnili požadavky na shodu v dodavatelském řetězci leteckého průmyslu.
(2) Optoelektronika a komunikace
Vyrábíme tubusy objektivů, optomechanické konstrukční prvky a díly konektorů pro optické vlákno. Přísně kontrolujeme koaxiální a montážní údaje, abychom splnili požadavky na vysokou přesnost optického zarovnání.
(3) Průmyslová automatizace
Dodáváme přesná tělesa ventilů, hnací hřídele, držáky zařízení a další díly. Zajišťujeme rozměrovou konzistenci napříč šaržemi a zaměnitelnost komponent, čímž podporujeme dlouhodobý a stabilní provoz zařízení.
6. Závěr
S více než desetiletými zkušenostmi v oblasti špičkového přesného obrábění má Euyik komplexní schopnosti, včetně soustružení švýcarského typu, obrábění na soustružnické fréze a 5osého obrábění. Poskytujeme služby po celém životním cyklu, od ověřování prototypů a malosériových pilotních provozů až po stabilní sériovou výrobu. Pokud máte požadavky na přesné soustružení hliníku, zašlete nám prosím své výkresy a technické specifikace; náš technický tým poskytne procesní řešení na míru a přesnou cenovou nabídku.