Vysokotlaké tlakové lití součástí převodovek je v současné době předním procesem přesného tváření v odvětvích, jako jsou nová energetická vozidla, průmyslové převodovky a inteligentní zařízení. Díky svým výhodám vysoké účinnosti, vysoké přesnosti a vysoké konzistenci se stal základním řešením pro hromadnou výrobu tlakových odlitků z hliníkové slitiny.
Jako špičkový výrobce specializující se na
přesné tlakové lití a obrábění využívá Euyik vyspělé výrobní linky HPDC a systémy kvality EN9100/ISO9001, aby se soustředil na zakázkovou výrobu tlakových odlitků z hliníkové slitiny. Integrací přesného CNC obrábění společnost poskytuje komplexní řešení pro výrobu komponent HPDC v různých průmyslových odvětvích. Tento článek se zaměřuje na proces HPDC, podrobně popisuje výběr materiálu, pracovní postupy procesu, přesné řízení a případy hromadné výroby v reálném světě.
1. Základní definice a funkční charakteristiky převodových dílů HPDC
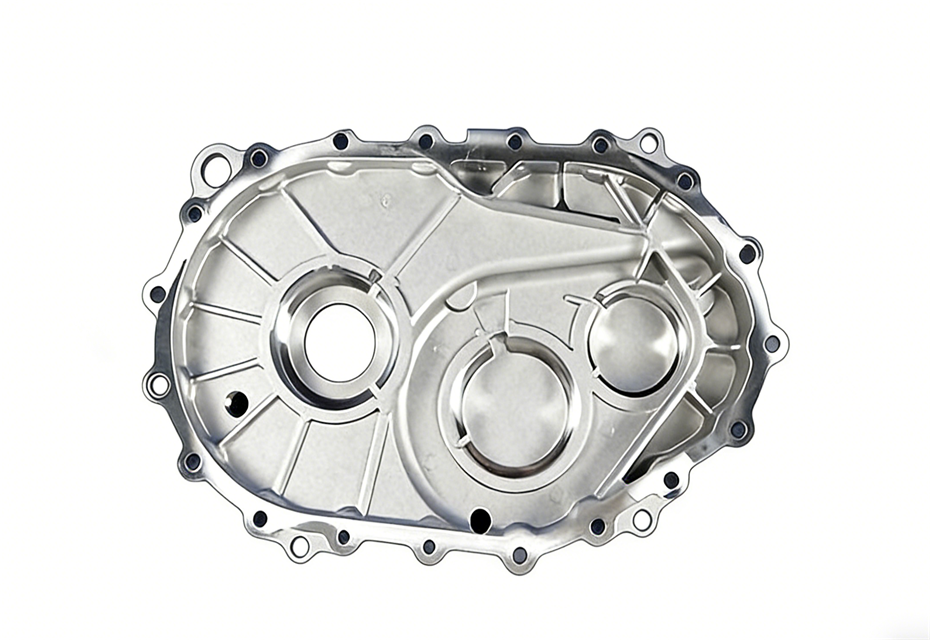
Díly HPDC převodovky z hliníkové slitiny jsou konstrukční součásti převodového systému vytvořené jako jeden celek procesem vysokotlakého lití. Patří mezi ně základní součásti, jako jsou skříně převodovky, skříně převodovky, koncové kryty převodovky a skříně pohonu. Eliminují potřebu složitého sekundárního lití nebo tvarovacích kroků a jsou ideální pro velkoobjemovou a přesnou hromadnou výrobu.
Klíčové funkční výhody: Integrovaná formovací struktura nabízí vysokou tuhost a významné výhody odlehčení. Prvky, jako jsou otvory pro ložiska, montážní příruby a těsnicí drážky, lze přesně začlenit během lití. To účinně zajišťuje integritu těsnění, odvod tepla a odolnost proti vibracím během vysokorychlostního převodového provozu, což z něj činí hlavní odlehčovací alternativu k tradičním litinovým dílům.
2. Výběr materiálu: Specializované hliníkové slitiny pro přenos HPDC
Pro splnění specifických tvarovacích charakteristik a provozních požadavků převodových dílů HPDC využívá Euyik průmyslové standardní
hliníkové slitiny odlévané pod tlakem . Tyto materiály nabízejí vynikající tekutost, zajišťují úplné vyplnění formy a mají za následek nízkou míru defektů, díky čemuž jsou vhodné pro dlouhodobý provoz s velkým zatížením, který vyžadují různé převodové systémy:
• Hliníková slitina pro tlakové lití AlSi9Cu3: Materiál hlavního proudu pro HPDC, nabízí vynikající tekutost a schopnosti plnění forem. Umožňuje dokonalé vytvoření složitých dutin, výztužných žeber a tenkostěnných struktur v převodovce. S vysokou tepelnou stabilitou a vynikající hospodárností je široce používán při hromadné výrobě převodových skříní a skříní převodovek.
• Hliníková slitina AlSi12Cu1Fe tlakově litá: Nabízí vynikající rozměrovou přesnost a vynikající povrchovou úpravu spolu s vynikající odolností proti deformaci. Je ideální pro špičkové odlitky do převodovek s přesnými montážními body a těsnicími plochami, čímž se účinně minimalizuje přídavek potřebný pro následné dokončovací obrábění.
Pro všechny suroviny jsou k dispozici materiálové certifikáty, které umožňují sledovatelnost celé šarže a zajišťují shodu se vstupními normami pro odvětví letectví, nové energetiky a špičkových průmyslových zařízení.
3. Proces tlakového lití jádra pro převodovky
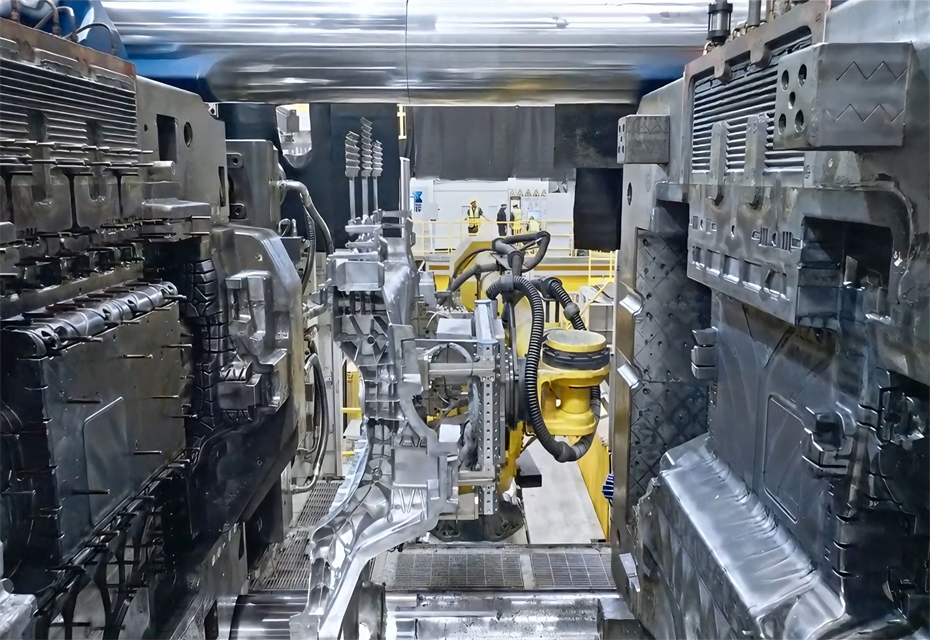
Proces tlakového lití pod vysokým tlakem využívá vysokotlaké, vysokorychlostní vstřikování (50–200 MPa) k vyplnění formy a vytvoření složitých převodových struktur v jediném kroku. Nabízí vysokou efektivitu výroby a vynikající rozměrovou konzistenci, je to optimální proces pro hromadnou výrobu přesných tlakových odlitků a slouží jako metoda odlévání jádra společnosti Euyik. Kompletní pracovní postup hromadné výroby je následující:
• Předehřívání formy a regulace teploty: Přesná regulace teploty formy eliminuje běžné vady tlakového lití, jako jsou studené uzávěry, stopy po toku a trhliny za horka, a zajišťuje rovnoměrné vytvoření skříně převodovky.
• Tavení a rafinace hliníkových slitin: Vysokoteplotní tavení v kombinaci s odplyňováním a odstraňováním strusky zjemňuje zrna slitiny a zvyšuje vnitřní hustotu odlitku. Tím se zabrání poréznosti a vměstkům a zajistí převodovka schopnost nést tlak a těsnost.
• Vysokotlaké, vysokorychlostní plnění a lisování: Vysokotlaké vstřikování rychle vyplní dutinu formy, což umožňuje integrální lisování složitých převodových struktur – včetně tenkých stěn, hlubokých dutin a více prvků žeber – s rozměrovou přesností dosahující ±0,1 mm.
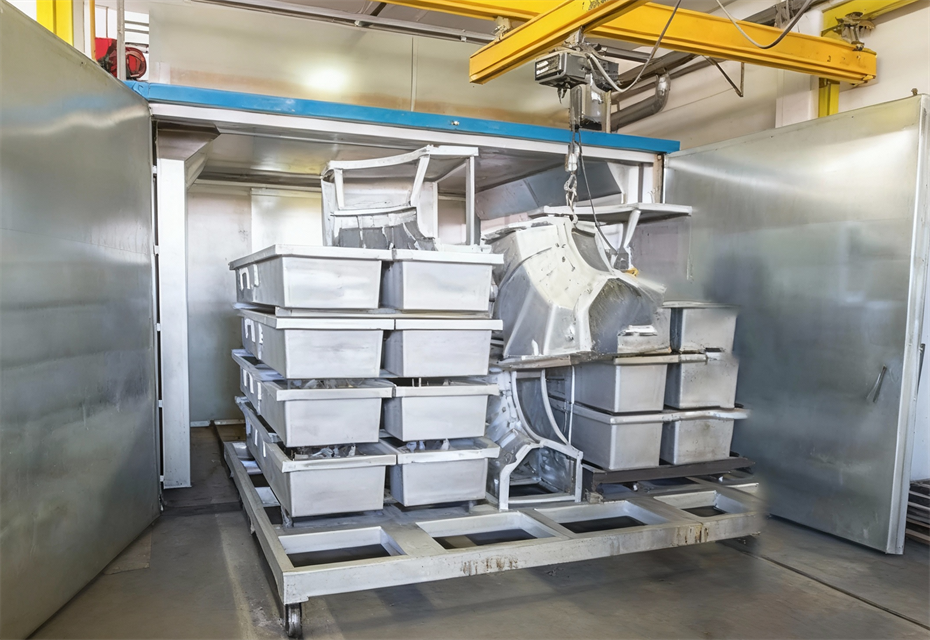
• Chlazení, vyjímání z formy a odstraňování otřepů: Chlazení s řízenou teplotou zajišťuje rozměrovou stabilitu a zabraňuje deformaci; automatické odstraňování otřepů odstraňuje otřepy a zároveň zachovává kritické údaje přesné montáže.
• Přesné CNC dokončování: Po odlití jsou surové díly přeneseny do dílny s řízenou teplotou. 4osá a 5osá CNC obráběcí centra provádějí přesné frézování a vyvrtávání kritických prvků, jako jsou otvory pro ložiska, těsnicí plochy a montážní příruby, přičemž dosahují tolerancí jádra až ±0,002 mm.
4. End-to-end systém kontroly kvality společnosti Euyik pro vysokotlaké lití pod tlakem
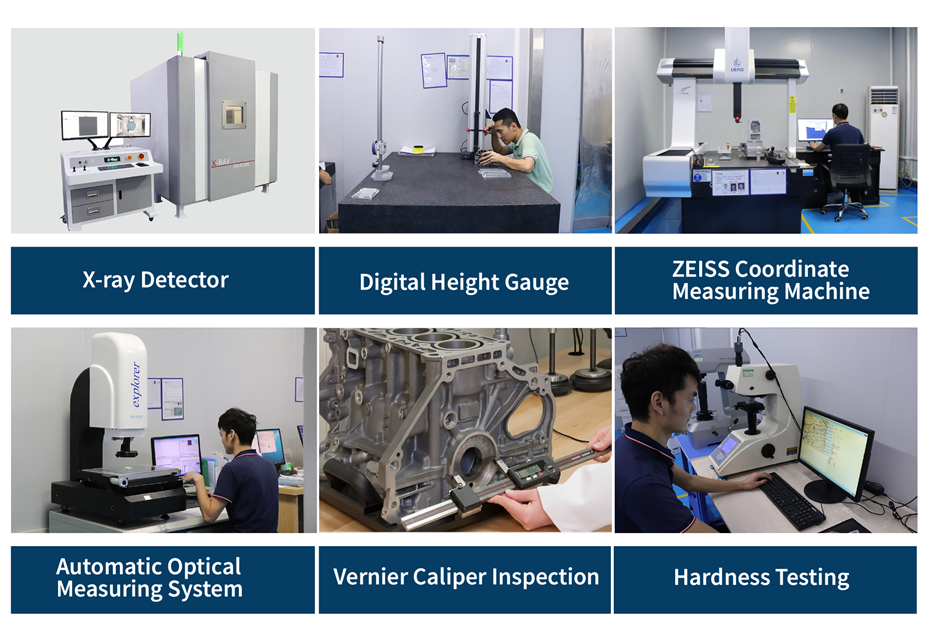
Pro řešení problémů spojených s udržením rozměrové přesnosti napříč šaržemi tlakových odlitků převodovek zavedl Euyik komplexní proces kontroly kvality založený na systému kvality leteckého průmyslu EN9100. Tento systém efektivně řeší problémy, jako jsou barevné variace šarže, rozměrový posun a vnitřní vady:
• Komplexní kontrola surového odlitku: 100% vizuální kontrola hotových odlitků, aby se zabránilo tomu, že se vadné díly – například díly s porézností, smrštěním, deformacemi nebo neúplným plněním – dostaly do fáze obrábění.
• FAI (First Article Inspection): Dokončení celorozměrové kontroly a funkční ověření prvního výrobku před sériovou výrobou; vystavení zprávy FAI a uzamčení parametrů procesu před zahájením sériové výroby.
• SPC (Statistical Process Control): Implementace statistického řízení procesu v rámci hromadné výroby pro monitorování kritických rozměrových fluktuací v reálném čase a proaktivní zabránění odchylkám v přesnosti šarže.
• Závěrečná kontrola souřadnicových měřicích strojů: Použití vysoce přesných souřadnicových měřicích strojů (CMM) ke kontrole geometrických tolerancí – jako je rovinnost, souosost a polohová přesnost – zajišťující zaměnitelnost sestavy a přesnost těsnění.
• Sledovatelnost celého procesu: Komplexní archivace dávek materiálu, procesních parametrů a kontrolních dat pro splnění požadavků na audit a sledovatelnost špičkových průmyslových odvětví.
5. Případové studie skutečné výroby vysokotlakého lití převodovky
Na základě skutečných projektů společnosti Euyik, které kombinují vysokotlaké tlakové lití a přesné obrábění, uvádíme tři vybrané případové studie tlakových odlitků převodovek pokrývající běžné aplikace v průmyslových přenosových, nových energetických a automatizačních zařízeních:
Případová studie 1: Vysokotlaká litá skříň pro průmyslovou převodovku
Požadavky projektu:Zakázková skříň převodovky z hliníkové slitiny pro průmyslové převodovky. Požadavky zahrnovaly integrální tlakové lití, vysokou strukturální tuhost, vynikající těsnicí výkon, dlouhodobou odolnost vůči vibracím a extrémním teplotám a vhodnost pro sériovou výrobu.
Řešení: Použitá slitina AlSi9Cu3 pro integrální vysokotlaké lití; optimalizované systémy odvětrávání a chlazení forem pro eliminaci vnitřní pórovitosti; používá 5osé přesné CNC obrábění pro montážní otvory ložisek a těsnicí plochy, přičemž přísně kontroluje tolerance rovinnosti a průměru díry.
Výsledky projektu: Odlitky dosáhly požadované hustoty bez úniku nebo deformace; stabilní rozměrová konzistence napříč šaržemi; plně vyhověl dlouhodobým provozním požadavkům na průmyslové omezovače rychlosti; dosaženo stabilní dodávky velkého objemu.
Případová studie 2: Pouzdro pohonu odlévané pod tlakem pro převodové systémy
Požadavky projektu: Pouzdro pohonu, hlavní součást pro nové systémy přenosu energie, se vyznačuje složitou konstrukcí s mnoha dutinami a montážními body. Vyžaduje extrémně vysokou přesnost, pokud jde o umístění otvorů a souosost sestavy, s požadavkem na eliminaci odchylek mezi jednotlivými dávkami.
Řešení: Vysokotlaké tlakové lití se používá k vytvoření složité struktury dutiny a žebra jako jednoho celku, čímž se minimalizují chyby při montáži. Víceosé přesné obrábění se provádí v dílně s řízenou teplotou a zahrnuje cílené kontroly rozměrů Critical-to-Quality (CTQ) a Statistical Process Control (SPC).
Výsledky projektu: Díly prokazují vynikající montáž s hladkým provozem a vynikající konzistencí šarží. Úspěšně nahrazují dovážené přesné tlakově lité komponenty, čímž výrazně snižují pořizovací náklady pro klienta.
Případová studie 3: Vysokotlaký tlakově litý koncový kryt pro nové reduktory energie
Požadavky projektu: Tlakově litý koncový kryt pro nové reduktory energetických vozidel vyžadující lehkou konstrukci při vyvažování pevnosti v tlaku, tlumení vibrací a prachotěsných těsnicích schopností, aby vyhovovaly vysokorychlostním provozním podmínkám.
Řešení: Používá se lehké tlakové lití s tloušťkou stěny optimalizovanou pro snížení hmotnosti a zvýšení účinnosti. Přesné obrábění po lití je aplikováno na utěsnění drážek a montážních otvorů, doplněné eloxovanou povrchovou úpravou pro zlepšení odolnosti proti korozi a opotřebení.
Výsledky projektu: Díl splňuje standardy odlehčení pro nová energetická vozidla s těsnicími a mechanickými vlastnostmi plně v souladu se specifikacemi. Je vhodný pro velkoobjemovou hromadnou výrobu a je široce používán v nových zařízeních pro přenos energie elektrického pohonu.
6. Závěr
Vysokotlaké lití hliníkové slitiny je optimálním procesem pro hromadnou výrobu konstrukčních součástí převodovky. Kvalita tváření, rozměrová stabilita a životnost dílů závisí na přísném řízení procesu tlakového lití a možnostech přesného obrábění.
Euyik se specializuje na integrovanou výrobu vysokotlakého lití. Využitím vyspělých technik tlakového lití, systémů přesného obrábění a standardizovaných procesů kontroly kvality poskytuje společnost zákazníkům jednorázové služby přizpůsobení pro díly odlévané pod tlakem – zahrnující vysokotlaké tlakové lití, přesné obrábění a povrchovou úpravu – s cílem trvale dodávat vysoce přesné, vysoce konzistentní, prémiové tlakově lité komponenty.